
Самодельный станок для заточки сверл: точная заточка своими руками
Содержание статьи
- Самодельный станок: с чего начать
- Преимущества самостоятельной сборки
- Какие сверла можно точить на самодельном оборудовании
- Конструкция и принцип работы
- Основные узлы и их назначение
- Углы заточки: таблица для разных материалов
- Чертежи и размеры
- Простейшая схема из подручных материалов
- Чертежи с направляющей втулкой
- Сборка из двигателя от стиральной машины
- Крепление вала и посадочное место под диск
- Подключение и защита мотора
- Вариант с использованием дрели
- Фиксация дрели в стойке
- Ограничитель угла и упор для сверла
- Изготовление из фанеры
- Раскрой деталей и станина
- Сборка корпуса и столешницы
- Оснастка для точной заточки
- Кондуктор для выдерживания угла
- Приспособление для задней кромки
- Типичные ошибки при сборке
- Биение диска и вибрация
- Перегрев сверла: как избежать
- Проверка результата
- Тест на центровку и симметрию
- Пробное сверление и доводка
Самодельный станок: с чего начать

Прежде чем браться за инструмент, оцените фронт работ. Для бытовой мастерской, где сверла точатся от случая к случаю, монументальная конструкция не нужна — достаточно компактного приспособления на базе электродрели или точила. А вот если предстоит обрабатывать партии металла регулярно, стоит задуматься о полноценной тумбе с жесткой станиной.
Самодельный станок для заточки сверл обычно собирают из подручных материалов: двигателя от стиральной машины, вала с опорами и абразивного круга. Однако новичку проще пойти другим путем — взять готовую насадку на дрель. Это быстрее, и не требуется токарных работ. Сравните варианты в таблице:
| Тип конструкции | Сложность сборки | Точность заточки | Бюджет |
|---|---|---|---|
| Насадка на дрель | Низкая | Средняя | Минимальный |
| Отдельный узел с мотором | Высокая | Высокая | Средний |
Прикиньте, какие диаметры хвостовиков вам встречаются чаще всего. От этого зависит выбор патрона и мощность привода. Для сверл до 13 мм хватит двигателя на 300–400 Вт, для более крупных — не меньше 600 Вт.
Преимущества самостоятельной сборки
Самодельные заточные станки выигрывают у фабричных аналогов по нескольким параметрам. Во-первых, цена: заводской агрегат с нормальной точностью стоит от 8–10 тысяч рублей, а на самостоятельную сборку уходит в разы меньше, особенно если использовать подручные материалы. Во-вторых, конструкцию можно подогнать под конкретные нужды — например, под частую работу с твердосплавными насадками или длинными свёрлами по металлу.
Ещё один плюс — ремонтопригодность. В случае поломки не нужно искать редкие запчасти, достаточно заменить узел на доступный аналог. А для тех, кто ценит компактность, самоделка позволяет сделать устройство складным или настольным, что особенно удобно в небольшой мастерской.
Какие сверла можно точить на самодельном оборудовании
Самодельный заточной агрегат справляется далеко не со всеми видами режущего инструмента. Обычно речь идет о спиральных изделиях по металлу с хвостовиком цилиндрической формы. Диаметр варьируется в пределах 3–16 мм — это наиболее ходовой диапазон для бытовой мастерской.
Сложнее обстоит дело с твердосплавными насадками, особенно с покрытием из нитрида титана. Для них нужны алмазные круги и точная регулировка углов, что не всегда реализуемо в кустарных условиях. Перьевые и корончатые варианты вообще не поддаются восстановлению — их проще заменить.
Ограничения касаются и длины: слишком короткие обломки зажать в самодельном приспособлении проблематично. А вот конусные и двухплоскостные разновидности, напротив, точатся неплохо, если конструкция позволяет менять наклон подошвы.
Конструкция и принцип работы
Любой самодельный агрегат для правки режущей кромки — это, по сути, электромотор с закреплённым на валу абразивным кругом. Однако простота схемы обманчива: ключевую роль играет не вращение камня, а точность позиционирования сверла относительно его рабочей поверхности.
Базовая компоновка включает три обязательных узла:
- опорную станину с виброгасящим основанием;
- направляющую планку или каретку, задающую угол;
- поворотный упор для контроля подачи.
Принцип действия строится на жёсткой фиксации хвостовика и плавном подводе режущей части к точильному диску. Угол заострения задаётся заранее, а съём металла происходит за счёт касания кромки об абразив. Для охлаждения зоны контакта часто используют ёмкость с водой, чтобы не перегреть инструмент.
Основные узлы и их назначение
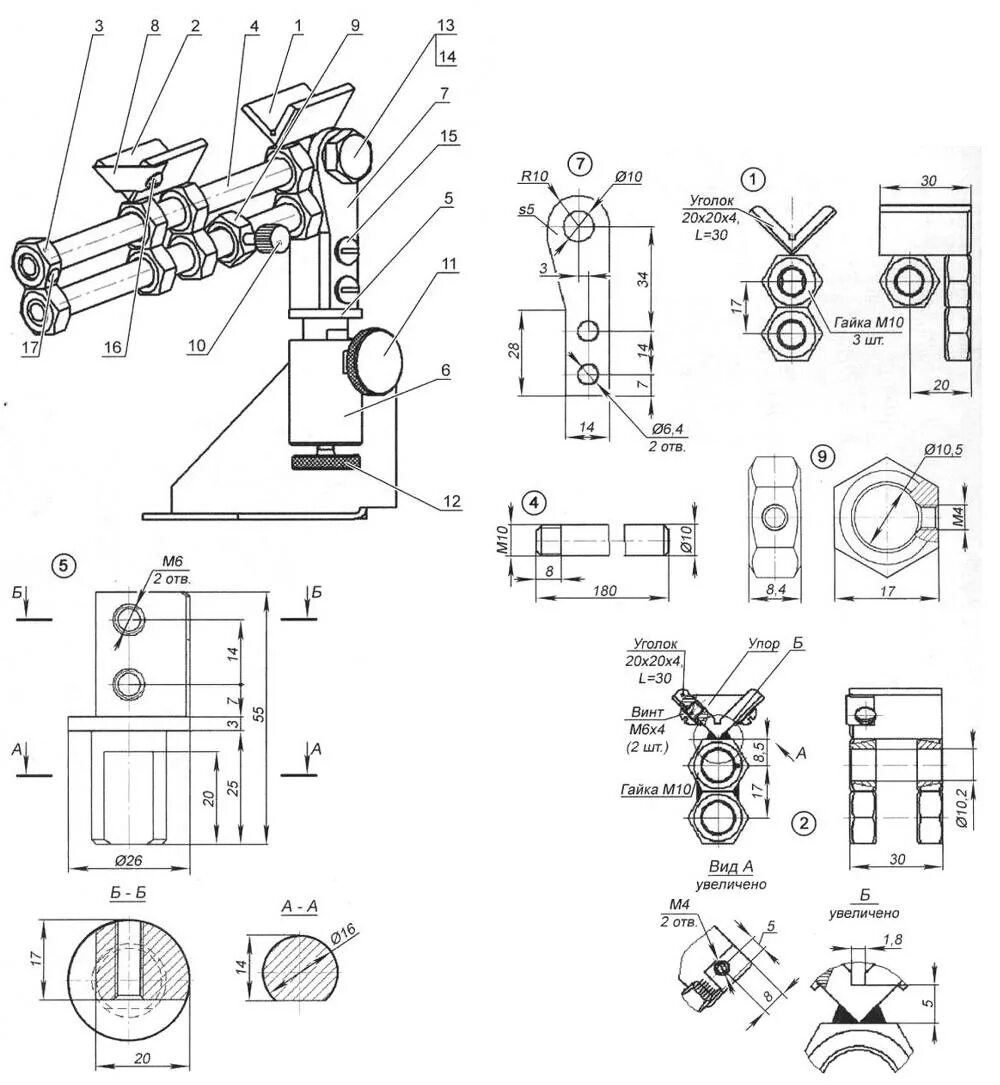
Любая самодельная конструкция для правки режущей кромки состоит из нескольких обязательных элементов. Разберём их по порядку.
- Электродвигатель — задаёт вращение абразивному кругу. Обычно берут асинхронный мотор мощностью 0,25–0,5 кВт с частотой вращения до 1500 об/мин.
- Шпиндель с посадочным фланцем — на него крепится точильный диск. Важно, чтобы биение не превышало 0,05 мм, иначе поверхность будет обрабатываться неравномерно.
- Защитный кожух — закрывает абразив сверху и с боков, отводя искры и стружку в сторону.
- Опорный столик (подручник) — площадка, на которую опирается заготовка. Угол наклона регулируется, что позволяет выдерживать нужный градус заточки.
- Направляющая втулка или кондуктор — фиксирует хвостовик сверла и не даёт ему смещаться в сторону при контакте с камнем.
- Прижимной механизм — удерживает инструмент в заданном положении, освобождая руки мастера.
Дополнительно может устанавливаться ёмкость с водой для охлаждения рабочей зоны, чтобы металл не перегревался и не терял твёрдость.
Углы заточки: таблица для разных материалов
Параметры заточки зависят от того, с каким материалом предстоит работать. Универсального значения не существует: для мягкой латуни и твердой нержавейки геометрия режущей кромки будет отличаться. Ориентируйтесь на усредненные показатели, проверенные практикой.
| Обрабатываемый материал | Угол при вершине, ° | Задний угол, ° |
|---|---|---|
| Сталь обычная, чугун | 116–118 | 10–15 |
| Нержавеющая сталь | 120–135 | 8–10 |
| Латунь, бронза | 90–100 | 12–15 |
| Алюминий и его сплавы | 130–140 | 15–20 |
| Пластмассы, текстолит | 80–90 | 10–12 |
Для бытовых задач чаще всего берут стандартные 118 градусов — это компромиссный вариант, подходящий для большинства сверлильных работ по металлу. Точную геометрию проверяют шаблоном или транспортиром после каждой правки.
Чертежи и размеры
Грамотно составленная схема — половина успеха. Базовые параметры самодельного приспособления зависят от диаметра хвостовика: для оснастки 3–13 мм достаточно станины 300×200 мм, а угол заострения выставляется по шаблону из листовой стали. На чертеже обязательно указывают посадочный паз под направляющую и высоту стойки — обычно 50–70 мм. Если планируется работа с твердосплавными наконечниками, заложите регулировку поворота оправки.
Простейшая схема из подручных материалов
Если заводской агрегат недоступен, выручит примитивное приспособление из бруска и направляющей. Берётся деревянный брусок, в нём под нужным углом высверливается отверстие под хвостовик. Вторая часть — упорная площадка, к которой саморезами крепится точильный камень. Сверло вставляется в гнездо и подаётся на абразив вращательными движениями. Точность невысокая, но для бытовых работ хватает. Альтернатива — зажать инструмент в тисках и вести напильник по задней грани, контролируя угол транспортиром.
Чертежи с направляющей втулкой
Схема с втулкой считается одной из самых простых для повторения в домашней мастерской. Принцип действия таков: сверло вставляется в отверстие, а точильный круг подводится снизу. Угол задаётся наклоном самой втулки, поэтому калибровка не нужна.
Для изготовления понадобится металлическая трубка с внутренним диаметром чуть больше хвостовика. Её приваривают к стальной пластине под нужным уклоном. Чаще всего используют углы 118° или 135° — под стандартные свёрла по металлу.
Чертёж обычно содержит три проекции: вид сверху, сбоку и торец. На последнем указывают угол наклона втулки относительно оси круга. Если планируется затачивать разные диаметры, делают несколько съёмных втулок — это удобнее, чем перенастраивать конструкцию каждый раз.
Сборка из двигателя от стиральной машины

Асинхронный мотор от старой стиральной машины — популярная основа для самодельного заточного агрегата. Его мощность (обычно 180–400 Вт) достаточна для вращения абразивного круга диаметром до 150 мм. Понадобится лишь переходная втулка для посадки камня на вал и защитный кожух.
Учтите: у таких двигателей нет встроенной защиты от перегрева, поэтому для длительной работы стоит добавить тепловое реле. Для управления пуском удобно использовать конденсатор на 10–20 мкФ.
Крепление вала и посадочное место под диск
Для балансировки узла лучше всего подходит вал на двух подшипниках закрытого типа. Посадочный диаметр под точильный круг обычно составляет 32 мм, но встречаются и варианты на 12,7 мм — под европейские абразивы. Между корпусом и подшипником обязателен распорный буртик, иначе при затяжке гайки внутреннее кольцо перекосит.
Самодельщики часто берут готовую ступицу от мотоблока или электродвигателя — это избавляет от токарных работ. Фиксация диска выполняется двумя шайбами: одна плоская, вторая с конусом. Такой тандем не даёт абразиву проворачиваться даже при рывковой подаче.
Подключение и защита мотора
Электрическую часть подключают через автомат с тепловым расцепителем. Для двигателя мощностью 0,5–1,1 кВт достаточно автомата на 6 ампер. Пусковая кнопка должна быть с подсветкой и функцией аварийного останова.
Обязательно используйте УЗО с током утечки 30 мА. Корпус заземлите медным проводом сечением не менее 2,5 мм². Кабель выбирайте с двойной изоляцией, устойчивой к маслу и стружке.
Для защиты от перегрева установите тепловое реле, отключающее питание при превышении температуры обмотки. Это продлит срок службы мотора и предотвратит возгорание.
Вариант с использованием дрели
Если полноценный заточной агрегат собирать некогда, выручит обычная электродрель. Её зажимают в тиски или струбцину, а на патрон надевают точильный диск на гибком валу либо коническую насадку. Подача сверла при этом идёт под нужным углом по направляющей из бруска. Точность ниже, чем у стационарного приспособления, но для бытовых нужд хватает. Главное — зафиксировать инструмент жёстко, чтобы избежать биения.
Фиксация дрели в стойке
Чтобы инструмент не гулял во время работы, его корпус жёстко притягивают к вертикальной направляющей хомутами или струбцинами. Оптимально использовать два крепёжных пояса: один у патрона, второй — у рукоятки. Между металлом и пластиком прокладывают резиновую ленту — она гасит вибрацию и предотвращает соскальзывание. Для быстрой установки удобны быстросъёмные зажимы с эксцентриком, но они уступают винтовым в надёжности.
Ограничитель угла и упор для сверла

Точность заточки напрямую зависит от жёсткости фиксации. Простейший вариант — пластина с прорезью, куда вставляется хвостовик. Для регулировки наклона подойдёт шарнир с барашковым винтом. Угол выставляется по транспортиру или шаблону из жести. Важно, чтобы подошва приспособления плотно прилегала к опорной поверхности, иначе геометрия режущей кромки «поплывёт».
Изготовление из фанеры
Для тех, кто не хочет возиться со сваркой, подойдёт вариант из листовой фанеры. Толщина материала — 20–24 мм, чтобы конструкция не вибрировала при работе. Из листа выпиливаются стойка, основание и поворотная платформа. Вся механика крепится на мебельные болты и саморезы, а направляющие делаются из алюминиевого уголка.
Сборка занимает вечер, если заранее подготовить чертёж. Основной минус — фанера боится влаги и перегрева, поэтому держать приспособление лучше в сухом месте. Для бытовых нужд точности хватает.
Раскрой деталей и станина
Начинать сборку приспособления для правки режущих кромок следует с подготовки чертежа и раскроя заготовок. Для основания обычно берут лист металла толщиной 8–10 мм либо фанеру в два слоя. Разметку удобно делать мелом или маркером, оставляя припуск на обработку кромок.
Станину вырезают болгаркой или на гильотине, после чего обязательно зачищают торцы. Важно сразу просверлить крепёжные отверстия под стойку и направляющие — это упростит дальнейшую сборку. Для устойчивости конструкции нижнюю часть можно оснастить резиновыми ножками.
Сборка корпуса и столешницы
Основание обычно варят из стального уголка 40×40 мм или профильной трубы. Размеры столешницы подбирают под габариты двигателя: для бытового мотора мощностью 0,5–1 кВт достаточно плиты 400×400 мм из текстолита или толстой фанеры (20 мм). В плите заранее фрезеруют пазы под крепёж и прорезь для выхода круга.
Порядок действий при монтаже:
- Сварить раму, проверить диагонали — перекосы недопустимы.
- Зафиксировать столешницу на раме через резиновые прокладки для гашения вибрации.
- Разметить и просверлить отверстия под опорный кронштейн и защитный кожух.
Угол наклона рабочей плоскости регулируется шарнирным узлом с фиксацией барашковыми гайками — это упрощает настройку под разные типы свёрл.
Оснастка для точной заточки

Точность угла достигается не только руками, но и правильными приспособлениями. Без них сложно выдержать симметрию кромок, особенно при работе с твердосплавными напайками. Рассмотрим базовый набор, который упрощает процесс.
- Направляющие с регулируемым упором — фиксируют положение сверла относительно абразива.
- Поворотный механизм для изменения угла наклона — позволяет выставить нужное значение по шкале.
- Струбцины или держатели — исключают вибрацию и смещение заготовки во время обработки.
Для самодельного устройства часто используют подручные материалы: уголки, шпильки, старые тиски. Главное — обеспечить жёсткость конструкции и возможность тонкой подстройки. Тогда результат будет стабильным, а переточка займёт минимум времени.
Кондуктор для выдерживания угла
Чтобы не промахнуться с геометрией при ручной правке, удобно собрать простой шаблон-направляющую. Берётся брусок или пластина, в которой под нужным наклоном высверливается отверстие под хвостовик. Инструмент вставляется в гнездо, и остаётся лишь вести его к абразиву, сохраняя заданное положение. Для разных диаметров можно сделать несколько таких втулок, закрепив их на общем основании. Это избавляет от дрожания руки и даёт повторяемый результат.
Приспособление для задней кромки
Задняя грань — самая капризная часть сверла. Если её запустить, инструмент начнёт «жевать» металл, а не резать его. Для доводки этой зоны мастера часто используют простой шаблон с прорезью под нужным углом. В него вставляется хвостовик, а сама кромка прижимается к диску. Другой вариант — упорный винт с регулировкой, который фиксирует положение изделия относительно абразива. Такой подход позволяет снять фаску равномерно, без перекосов и перегрева.
Типичные ошибки при сборке
Чаще всего самодельщики промахиваются с геометрией: угол между опорной площадкой и осью абразива выдерживают «на глаз», из-за чего режущая кромка получается косой. Вторая беда — люфт в направляющих. Если каретка болтается, о стабильном контакте с камнем можно забыть.
Нередко забывают про защитный кожух и упор для рук — работать опасно. Также не стоит экономить на двигателе: слабый мотор глохнет под нагрузкой, а высокооборотный пережигает металл. Проверяйте соосность вала и посадочного отверстия диска, иначе вибрации разобьют подшипники.
Биение диска и вибрация

Даже незначительное смещение абразивного круга относительно оси вращения превращает работу в пытку. Дисбаланс заставляет инструмент дрожать, а обрабатываемая кромка получается рваной, с завалами. Причина чаще всего кроется в небрежной посадке круга на вал или в использовании переходных втулок с люфтом.
Проверить геометрию просто: закрепите меловой маркер на подручнике и медленно прокрутите шпиндель вручную. Если метка касается диска лишь в одной точке — нужна балансировка. Иногда достаточно повернуть круг на 180°, но при серьёзном биении придётся править торец алмазным карандашом. Для самодельных конструкций критически важно использовать точные подшипники и не экономить на жёсткости вала.
Помните: вибрация — это не только про качество заточки. Она разрушает подшипники, ослабляет крепёж и делает работу травмоопасной. Если дрожь не устраняется, проверьте, не задевает ли кожух диск, и убедитесь, что станина стоит на ровном полу без перекосов.
Перегрев сверла: как избежать
При заточке режущая кромка нагревается, что приводит к отпуску металла и потере твердости. Чтобы этого не случилось, важно контролировать скорость вращения абразивного круга и силу прижатия инструмента. Оптимальная частота вращения для большинства бытовых точил — 1500–3000 об/мин. При более высоких оборотах перегрев почти неизбежен.
Основные причины перегрева:
- Слишком сильное нажатие на обрабатываемую деталь;
- Длительный контакт с кругом без пауз;
- Отсутствие охлаждающей жидкости.
В качестве охладителя используют воду или содовый раствор. Опускать сверло в жидкость нужно каждые 2–3 секунды работы. Если металл посинел — это уже перегрев, и такая заточка не даст нужного результата. Лучше сделать несколько коротких проходов, чем один длинный.
Проверка результата
После заточки оцените симметрию кромок: обе стороны должны быть одинаковой ширины. Поднесите инструмент к глазу — режущие грани обязаны сходиться в одной точке, без завалов.
Практический тест — сверление ненужного обрезка металла. Качественно заточенное изделие идёт ровно, не вибрирует, стружка выходит двумя одинаковыми завитками. Если слышен скрип или нагрев — угол выдержан неверно.
Для точности используйте лупу с подсветкой: на кромке не должно быть бликующих участков, указывающих на затупленные зоны.
Тест на центровку и симметрию
Проверка геометрии после сборки — обязательный этап. Без неё даже качественные абразивные круги дадут кривую режущую кромку. Возьмите индикатор часового типа и закрепите его на станине. Медленно вращая патрон, зафиксируйте биение: допустимое значение — не более 0,05 мм. Если показатели выше, ослабьте крепёж и сместите посадочное гнездо.
Симметрию проверяют контрольным сверлом: его вставляют в зажим и подводят к плоскости камня. Обе кромки должны касаться абразива одновременно. При перекосе подложите тонкие шайбы под одну сторону направляющей. После регулировки прогоните тест ещё раз — расхождение в 0,1 мм уже заметно скажется на качестве заточки.
Пробное сверление и доводка
После правки режущих кромок не спешите устанавливать инструмент в патрон. Возьмите ненужный обрезок металла и сделайте пару отверстий. Обратите внимание на характер стружки: если она выходит ровными спиралями, а не крошится, геометрия восстановлена верно. Отсутствие вибраций и равномерный нагрев тоже говорят о качестве заточки.
При обнаружении лёгкого «биения» или шероховатостей на стенках отверстия стоит слегка подправить перемычку. Для этого достаточно пары лёгких касаний о диск. Финишная полировка кромок мелкозернистым камнем снижает трение и заметно продлевает ресурс сверла. После такой процедуры инструмент будет входить в материал заметно легче, а отверстия получатся чище без заусенцев.


